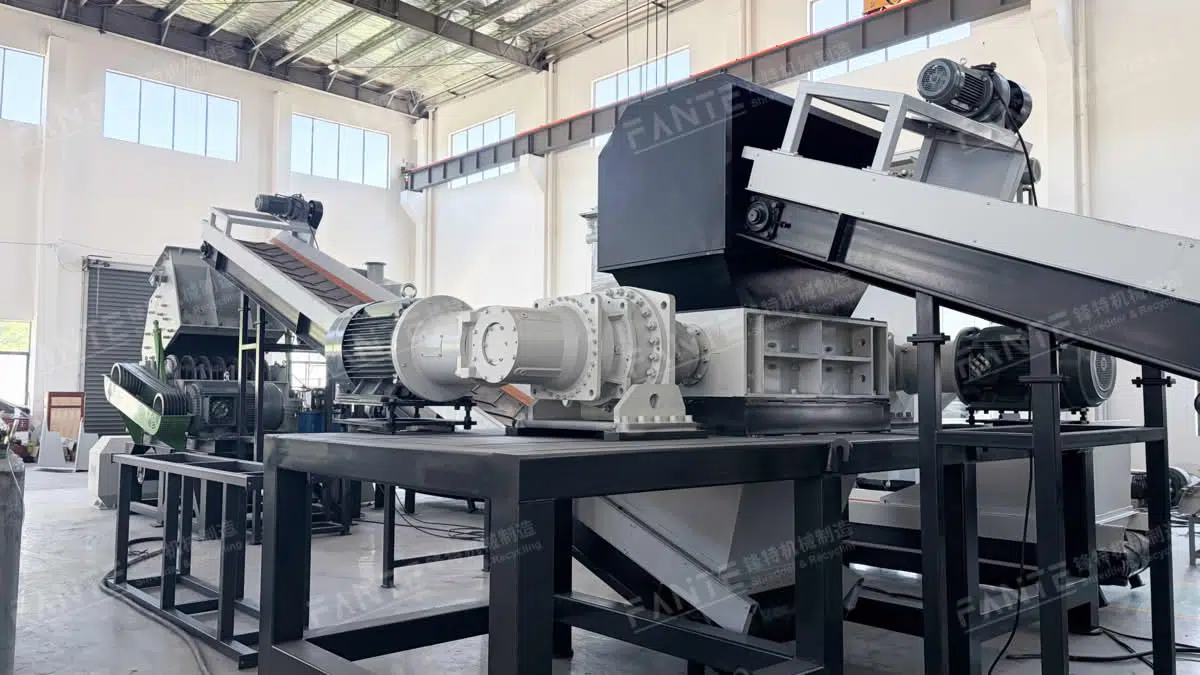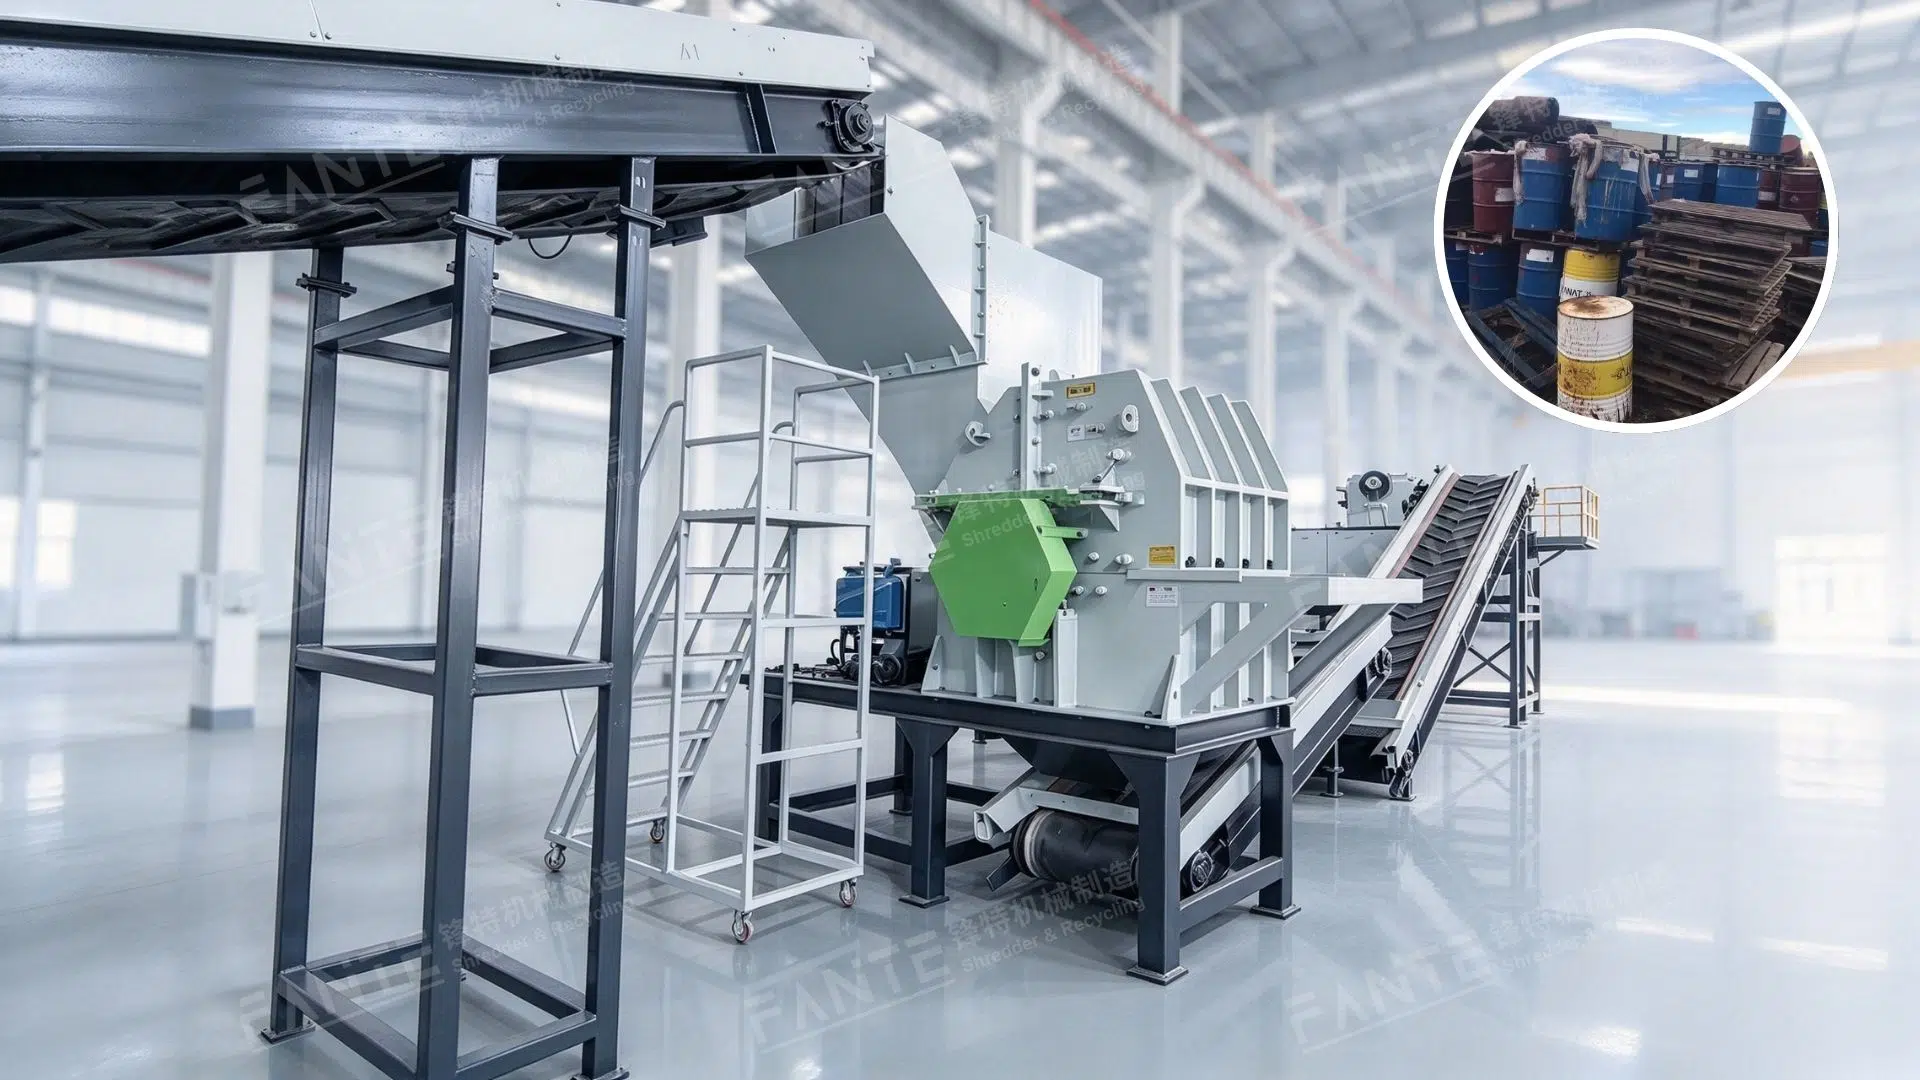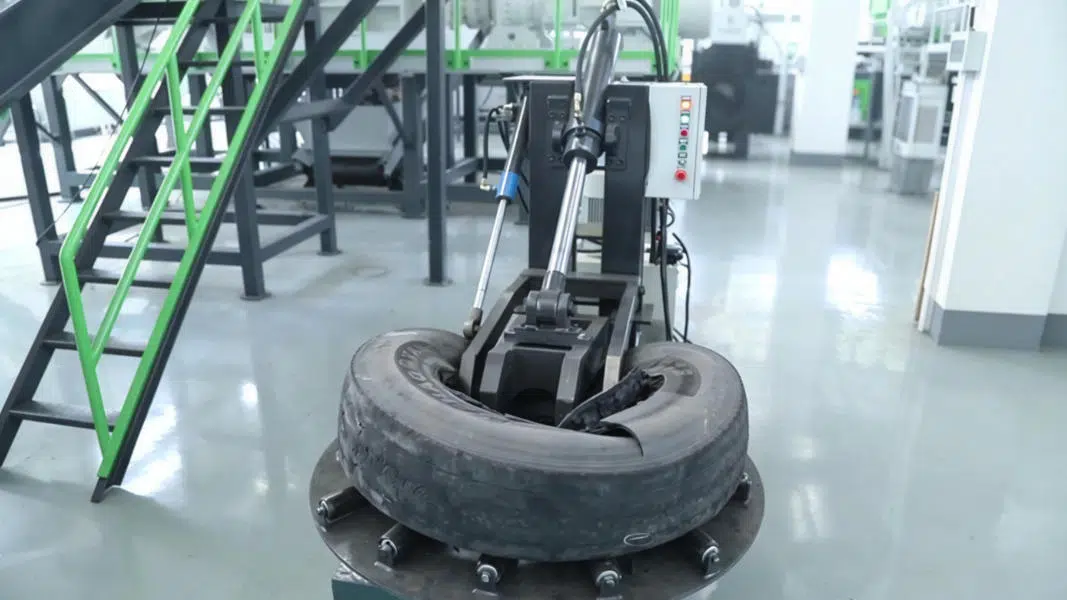
La production de revêtements de sol en granulés de caoutchouc à partir de pneus usagés nécessite un processus contrôlé, allant de la broyage des pneus jusqu’à la séparation des matières premières, en passant par la préparation des granulés et le moulage final. Equipement de recyclage des pneus contribue à convertir les pneus abandonnés en particules de caoutchouc propres et de taille constante pour les applications de revêtement. Toutefois, la qualité du revêtement fini dépend également de la taille des particules, de la sélection du liant, des conditions de mélange et du contrôle de la durcissement.
Comprendre chaque étape de production permet aux fabricants de choisir le processus le plus approprié et d’obtenir une qualité de produit constante.
Qu’est-ce que le parquet en granulés de caoutchouc recyclé ?
Le revêtement en granulés de caoutchouc recyclé utilise des particules de caoutchouc récupérées à partir de pneus usés ou d'autres déchets de caoutchouc appropriés. Les fabricants combinent ces particules avec un liant et façonnent le mélange pour obtenir des produits finis.
Les applications courantes comprennent :
- Planches de sécurité pour les terrains de jeux : Conçues pour offrir un amortissement lorsque le système de revêtement complet satisfait aux normes de réduction des impacts requises.
- Plancher de gym et de fitness : Il est utilisé dans les salles de musculation, les zones d’entraînement et les installations sportives.
- Plancher sportif : Utilisé dans certaines applications sportives intérieures et extérieures.
- Matelas en caoutchouc et carreaux interposés : Convient aux ateliers, aux installations commerciales et à d'autres zones nécessitant un revêtement résistant aux chocs.
La taille des particules requise, la densité, la flexibilité et la finition de surface varient selon l'application. Par conséquent, les fabricants doivent définir les spécifications du produit final avant de choisir la ligne de traitement.
Première étape : concasser le caoutchouc en granulés uniformes
Après un premier broyage et une séparation préliminaire, le caoutchouc subit une nouvelle réduction de taille.
Les granulateurs ou autres machines de broyage réduisent les morceaux de caoutchouc en particules plus petites. Puis, le tri sépare le matériau en fractions de tailles spécifiques.
Pourquoi la taille des granulés importe-t-elle ?
La taille des particules influe sur la manière dont le caoutchouc se compacte, sur la quantité de liant nécessaire et sur l’apparence et les performances de la surface finale.
Des particules plus grossières et des granulés plus fins peuvent servir à fabriquer des formulations de produits différentes. La qualité correcte dépend du design de la dalle, de la texture de surface requise, de la méthode de production et des objectifs de performance.
Il n’existe pas de taille de particule unique adaptée à tous les produits de revêtement en caoutchouc. Le procédé de granulation choisi doit correspondre aux spécifications du produit du client plutôt que de suivre une hypothèse de taille universelle.
Le tri aide également à éliminer les particules de taille excessive et à séparer les matières nécessitant une broyage ultérieur.
Étape 2 : Nettoyer et classer les granulés de caoutchouc
Le broyage seul ne garantit pas une matière première uniforme.
Les granulés peuvent encore contenir des fibres résiduelles, de la poussière fine ou des particules en dehors de la plage de taille requise.
Des contrôles supplémentaires, une séparation magnétique et une séparation en fibres peuvent être utilisés en fonction des exigences relatives aux matières et produits entrant dans le processus. L’extraction de poussière peut également contribuer à gérer les particules en suspension pendant le traitement.
Avant de mélanger, les fabricants doivent vérifier :
- Distribution de la taille des particules
- Contamination résiduelle d'acier et de textile
- Une forte concentration de particules fines
- Cohérence matérielle entre les lots
La qualité stable des matières premières facilite le contrôle des étapes de mélange et de moulage en aval.
Étape 3 : Mélanger les granulés avec le liant et les additifs
Les granules de caoutchouc propres sont mélangés avec un liant approprié, généralement le polyuréthane, pour former un mélange mouable.
La formulation dépend du produit de revêtement souhaité. Des pigments ou des granulés décoratifs peuvent être ajoutés lorsque l’on souhaite obtenir une couleur ou une apparence spécifiques.
Le rapport entre les liants est une variable critique du procédé.
Un excès de liant peut entraîner une faible adhésion entre les particules. Un excès de liant peut augmenter les coûts de fabrication et modifier la densité, la dureté ou la flexibilité du produit fini.
Le temps de mélange et les conditions d’humidité doivent également être contrôlés en fonction du système de liant. Un mélange inconstant peut entraîner une couleur irrégulière, des zones faibles ou des différences entre les lots de production.
Les fabricants devraient établir la formulation à l’aide d’essais sur les produits et vérifier la qualité des revêtements finis en fonction des exigences de performance.
Étape 4 : Formage, pression et durcissement du revêtement de sol
Une fois le mélange terminé, le caoutchouc passe à l’étape de formation.
Pour les carreaux et les tapis moulés, le mélange est placé dans des moules et traité sous une pression et des conditions de durcissement spécifiques. Les paramètres de fonctionnement dépendent du système de liant, de l’épaisseur du produit, de la conception du moule et de la méthode de production.
Après séchage, les produits sont refroidis et retirés des moules. Des opérations de découpe et d’inspection superficielle sont nécessaires.
D'autres formats de revêtement, tels que des feuilles ou des rouleaux en caoutchouc, peuvent utiliser des systèmes de formation et de durcissement différents.
La clé réside dans le maintien de conditions de traitement constantes. Une durcissement inadéquat ou une distribution inégale du matériau peuvent affecter la tenue des joints, les dimensions et les performances mécaniques.
Étape 5 : Inspecter le revêtement de sol fini
Avant l’emballage, les fabricants doivent vérifier que le revêtement de sol répond aux spécifications établies pour sa destination prévue.
Les contrôles typiques comprennent :
- Accurateur dimensionnel : épaisseur, longueur et largeur des carreaux.
- Résistance de collage : Si les granulés restent solidement collés.
- Consistance superficielle : Couleur, texture et défauts visibles.
- Caractéristiques mécaniques : exigences relatives à la compression, à l’abrasion ou à la résistance aux chocs.
- Sécurité spécifique à l’application : atténuation des impacts, résistance à l’échancrure ou autres tests requis par l’utilisation prévue.
Pour les terrains de jeux et les installations sportives, le système de revêtement fini peut devoir répondre à des normes locales spécifiques. Les performances du produit ne peuvent être confirmées uniquement par leur apparence.
Des matières premières uniformes, des conditions de production contrôlées et des contrôles de qualité documentés contribuent à réduire le nombre de produits rejetés et à maintenir une production fiable.
Conclusion
La production de revêtements en granulés de caoutchouc recyclé nécessite plus que la broyage des pneus. Les fabricants doivent éliminer les contaminants métalliques et textiles, contrôler la taille des particules, préparer un mélange approprié de liant caoutchoutique et maintenir des conditions de moulage et de durcissement constantes.
Chaque étape contribue à la qualité du produit fini.